- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Det globale markedet for vanntettingsutstyr for TPE akselererer — holder produksjonslinjen din tritt?
TPE (termoplastisk elastomer) vannstopper erstatter PVC og gummi med en årlig vekstrate på 6,8 %, drevet av infrastrukturinvesteringer i Midtøsten, Sørøst-Asia og Latin-Amerika. Samtidig ser rørgjennomføringstetninger – den oversett arbeidshesten i hvert tunnel-, dam- og kjellerprosjekt – 12–15 % ordrevekst på Alibaba.com for sprøytestøpte EPDM- og TPE-rørstøvler.
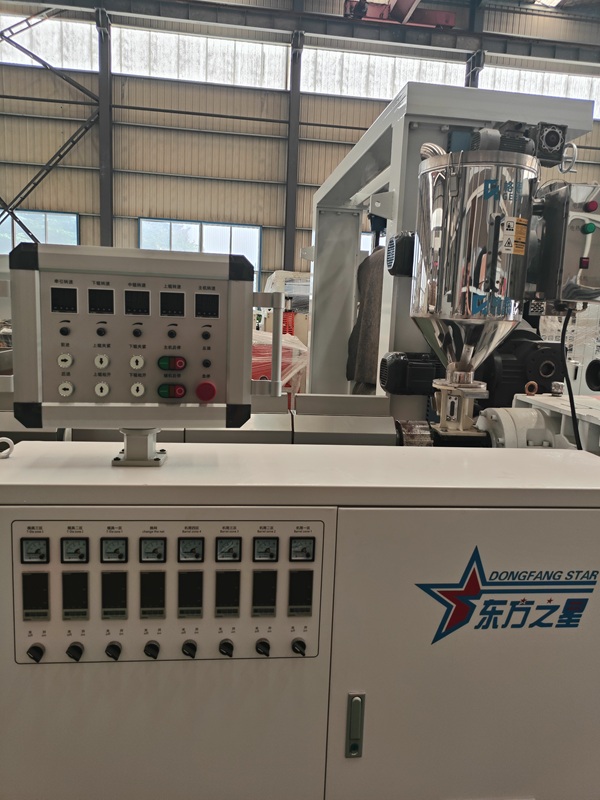
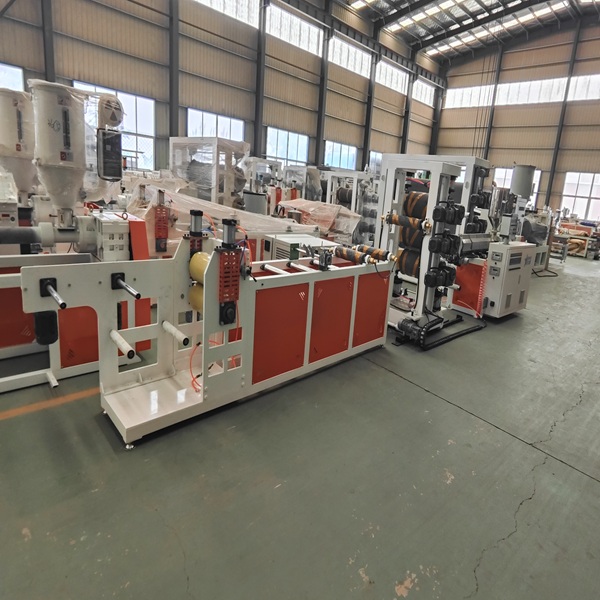
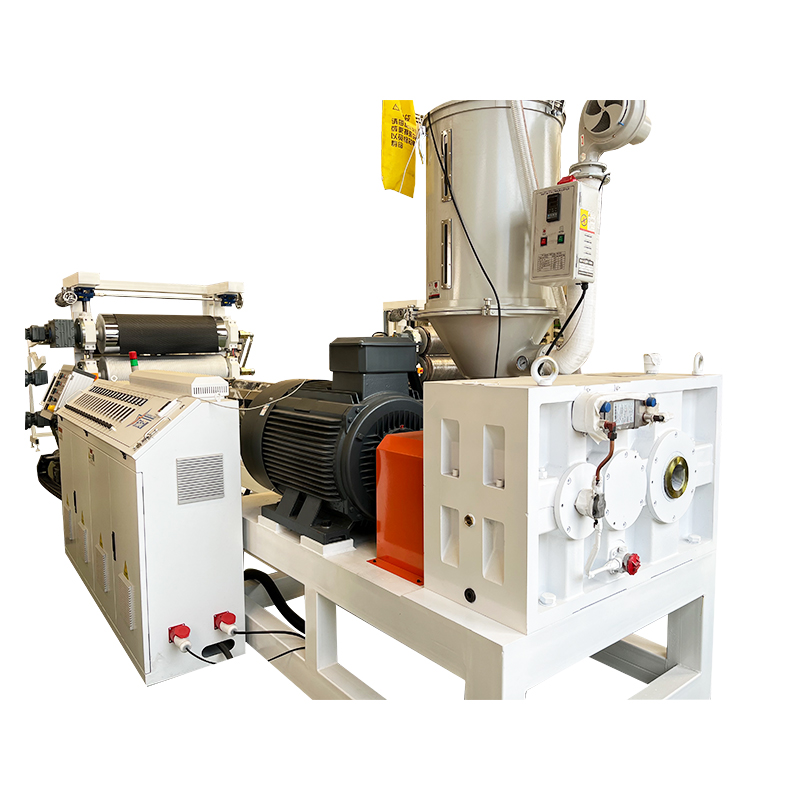
For produsenter er regnestykket enkelt: en dedikert TPE Waterstop Extrusion Line sammen med en Pipe Penetration Seal Molding Machine dekker begge ender av forsyningskjeden for konstruksjonsvanntetting. Slik ser et 2025-klart oppsett ut.
1. Hvorfor TPE Waterstops vinner
TPE tilbyr tre fordeler som PVC og EPDM ikke kan matche:
| Eiendom |
PVC |
EPDM gummi |
TPE |
| Resirkulerbarhet |
✗ |
✗ |
✓ 100 % resirkulerbar |
| Temperaturområde |
-10°C til 60°C |
-40°C til 120°C |
-50°C til 130°C |
| Elastisk restitusjon |
60–70 % |
85–90 % |
>95 % |
| Sveisbarhet på stedet |
Begrenset |
Vanskelig |
✓ Varmluftsveisbar |
| Tetthet (g/cm³) |
1.35–1.45 |
1.15–1.30 |
0,89–1,10 |
| Karbonfotavtrykk (kg CO₂/kg) |
2,5–3,0 |
3,5–4,0 |
1,8–2,2 |
Bunnlinjen:spesifisering av TPE-vannstoppere reduserer materialvekten med 20–25 % sammenlignet med PVC, samtidig som den gir bredere termisk toleranse. For kundene dine – entreprenører – betyr dette direkte lavere logistikkkostnader og færre skjøtefeil på stedet.
Utstyrsspesifikasjoner som betyr noe
En 2026-klar TPE Waterstop Extrusion Line bør inneholde:
Ekstruder med to skruer— 12-soners uavhengig temperaturkontroll (±1,5°C nøyaktighet), kritisk for TPEs smale prosessvindu
Tilpasset modulært dysehode— støtter 3+ vannstoppprofiler (senterpære, manual, flat med ribber) uten full dyseskifting; reduserer verktøykostnadene med 30–40 %
Flertrinns vakuumkalibreringstank— 6 meter effektiv kjølelengde med vanntemperaturkontroll med lukket sløyfe
Servodrevet uthaling— ±0,05 % hastighetsstabilitet, synkronisert med ekstruderutgang
Automatisk spolevikling— spenningskontrollert vikling reduserer arbeidskraften med 1 operatør per skift
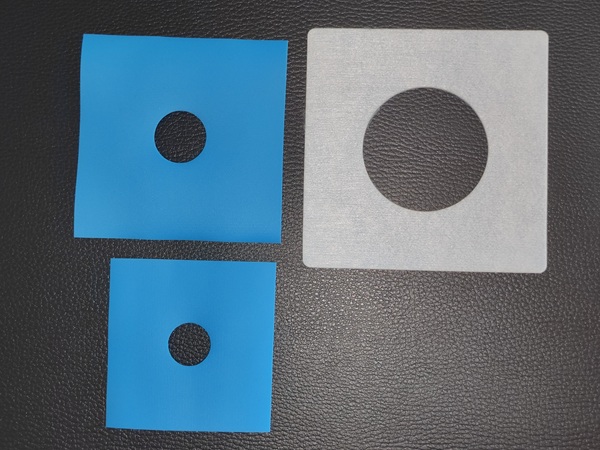
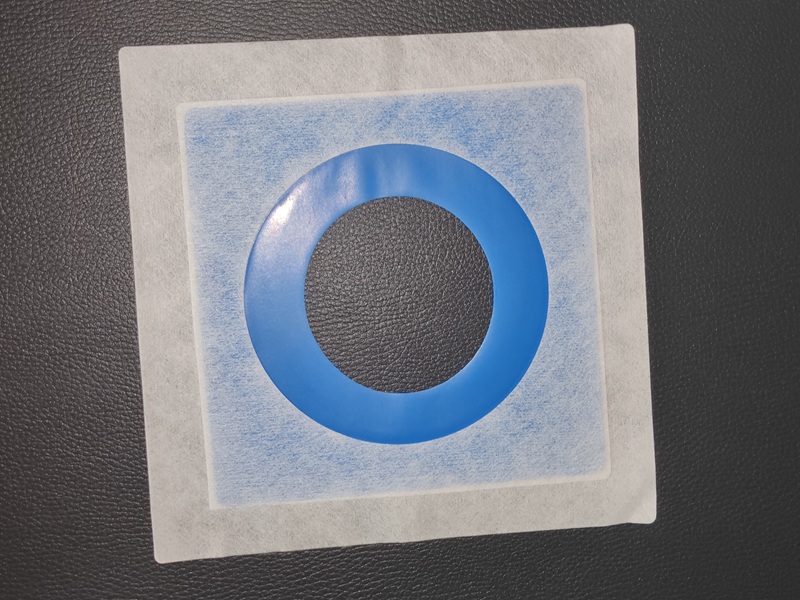
2.Rørgjennomtrengningstetninger — Den oversett vekstmotoren
Mens vannstopper driver store infrastrukturkontrakter, representerer rørgjennomføringstetninger (rørstøvler, rørbelysningshylser) et segment med høy margin og høy repetisjonsbestilling. Hvert rør som går gjennom betong – fra 50 mm servicerør til 800 mm dreneringsrør – krever en vanntett forsegling.
Øyeblikksbilde av markedet
| Produkt |
Materiale |
Diameterområde |
Gj.sn. Bestillingsantall |
Bruttomargin |
| Liten pipestøvel |
EPDM / TPE |
50–110 mm |
5 000–20 000 stk |
35–45 % |
| Middels rørstøvel |
EPDM / PVC |
125–250 mm |
2.000–5.000 stk |
40–50 % |
| Stor penetrasjonstetning |
EPDM / Silikon |
300–800 mm |
500–2.000 stk |
45–55 % |
| Spesialformet forsegling |
TPE / EPDM |
Per spesifikasjon |
1 000–10 000 stk | 50–60 % |
Utstyr sweet spot: Sprøytestøpemaskiner med 200–500 tonns klemkraft dekker 90 % av kommersielle diameterområder mens de opprettholder 15–25 sekunders syklustider for EPDM-blandinger. Injeksjonsvolummål: 800–1 200 cm³, skrue L/D-forhold 20:1 for optimal EPDM-plastisering.
3. Tre funksjoner som skiller 2025-utstyr fra eldre linjer
① Materialfleksibilitet — Målt ved byttetid
En linje som bytter mellom TPE, PVC og EPDM med <4-timers overgang multipliserer ditt adresserbare marked. Se etter:
- Hurtigklemme hodehodeforbindelser (ikke boltet)
- Segmentert skruedesign for rask materialrensing
- Mating med dobbel beholder med automatisk omkobling
Fakta: Produsenter som kjører linjer med flere materialer, mottar 2,3 × flere tilbudsforespørsel sammenlignet med konkurrenter med ett materiale.
② Automatiseringsnivå — Målt etter mannskap per skift
| Automatiseringsnivå |
Operatører / Skift |
Skraprate |
Typisk ROI-periode |
| Manuell (legacy) |
4–5 |
8–12 % |
— |
| Semi-auto (PLC basic) |
2–3 |
5–8 % |
14–18 måneder |
| Helautomatisk (servo + PLS) |
1–2 |
2–4 % |
10–12 måneder |
Hoppet fra halvautomatisk til fullautomatisk reduserer årlige skrotkostnader med omtrent $18.000–$25.000 for en linje som produserer 1.200 tonn/år – som effektivt selvfinansierer automatiseringsoppgraderingen.
③ Dysehodedesign — Målt etter kostnad for profilbytte
Modulære kuttehoder sparer $8000–$15 000per yøre i formsett og 15–20produksjondagerannvanligvis. For perspektiv: et tradisjonelt fast formhode krever 4–6 timer per profilendring; modulære systemer fullfører byttet på under 45 minutter.