- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: Vanlige produksjonsproblemer og praktiske løsninger for stabil arkkvalitet
Ekstruderingslinjer i polystyren (PS).er mye brukt i plastforedlingsindustrien, men i den faktiske produksjonen kan hvert trinn – fra forberedelse av råmaterialer til vikling – by på problemer som påvirker kvalitet og effektivitet. Denne artikkelen undersøker vanlige feil, deres rotårsaker og praktiske mottiltak basert på erfaring fra frontlinjen, og hjelper produksjonsteam med å diagnostisere problemer raskt og optimalisere prosesser effektivt.
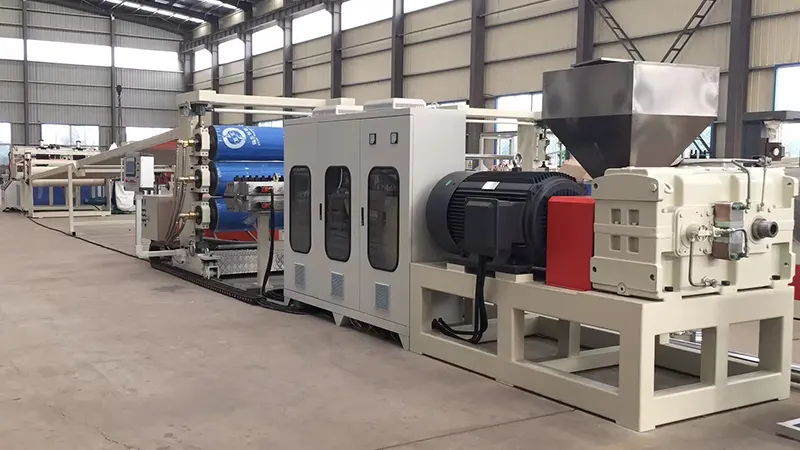
1. Råvareforberedelse: praktiske vurderinger
Oppgave 1: Sølvstriper eller bobler på arkoverflaten
Dette er et klassisk tegn på overdreven fuktighet. PS er mildt hygroskopisk; selv små mengder fuktighet vil fordampe ved smeltetemperaturer, og forårsake sølvmerker på overflaten eller interne bobler i det ferdige arket.
Løsninger:
-
Sørg for at tørkesystemet fungerer som det skal. Anbefalte tørkeforhold: 75–80°C i 2–3 timer.
-
Når du starter på nytt etter en nedleggelse, skyll den første delen av smelten for å forhindre at fuktighetsforurenset materiale kommer inn i dysen.
-
I fuktige årstider, forleng tørketiden og overvåk fuktighetsinnholdet regelmessig. Målfuktighetsnivået bør være under 0,05 %.
Oppgave 2: Forringede mekaniske egenskaper fra overdreven bruk av sliping
Bruk av kantklipp og skrap er et effektivt kostnadsbesparende tiltak, men sliping gjennomgår termisk nedbrytning med hver prosesseringssyklus, noe som fører til kjedeklipping. Dette resulterer i sprø plater med redusert slagstyrke.
Løsninger:
-
Hold oppmalingsinnholdet mellom 15 % og 25 %, juster basert på produktkrav. For gjennomsiktige ark med høy klarhet, reduser andelen ytterligere eller unngå sliping helt.
-
Tørk og avstøv slip grundig før bruk for å forhindre kontaminering.
-
Vurder å legge til slagmodifikatorer for å kompensere for tapet av seighet forårsaket av ny sliping.
2. Ekstruderingsseksjon: Vanlige problemer og justeringer
Oppgave 3: Utgangssvingninger som fører til ujevn arktykkelse
Dette er et hyppig problem i ekstruderingssystemet, vanligvis relatert til ustabil skruehastighet, inkonsekvent mating eller svingende tønnetemperaturer.
Feilsøkingstrinn:
-
Se etter "brodannelse" i matebeholderen (materiale henger opp og renner ikke ned). Installer en brobryter eller bytt til tvangsfôring om nødvendig.
-
Kontroller temperaturinnstillingene langs ekstruderrøret. Overoppheting i matesonen kan forårsake for tidlig smelting og uregelmessig tilførsel.
-
Installer en smeltepumpe mellom ekstruderen og dysen. Den isolerer effektivt skruepulserende trykksvingninger, og sikrer konstant dyseinnløpstrykk – dette er en av de mest effektive investeringene for tykkelsespresisjon.
Oppgave 4: Nedbrytning av smelte og gulning fra for høy temperatur
PS har et relativt smalt behandlingsvindu. Over 240°C blir termisk nedbrytning betydelig, og viser seg som gulnet smelte og redusert gjennomsiktighet.
Løsninger:
-
Still inn fattemperaturer i en gradvis gradient fra matesone til målesone, med maksimal temperatur på 220–230°C.
-
Sjekk skruehastigheten – overdreven skjærkraft fra høyt turtall genererer uønsket friksjonsvarme.
-
For stans som overstiger 15 minutter, senker du enten tønnetemperaturen eller renser smelten for å forhindre at materialet sitter og brytes ned.
3. Die og kalenderkontroll: Nøkkelpunkter
Oppgave 5: Betydelig tverrtykkelsesvariasjon
Dette skyldes vanligvis feil justering av leppespalten eller ujevn smeltetemperaturfordeling over dysebredden.
Løsninger:
-
Juster leppespaltene basert på måltykkelsen. Et vanlig kompensasjonsprinsipp er å sette midten litt tynnere enn kantene for å oppveie kantkrymping.
-
Kontroller at alle dysevarmebånd fungerer jevnt. Ujevn dysetemperatur forårsaker inkonsekvente smeltestrømningshastigheter.
-
For brede ark, installer en statisk blander oppstrøms for dysen for å forbedre smeltetemperaturens jevnhet over hele bredden.
Oppgave 6: Materiale som fester seg til kalanderruller eller rullemerker på arket
Disse defektene påvirker overflatekvaliteten direkte og er uakseptable for påføring av transparente ark.
Veiledning for feilsøking:
-
Inspiser overflatene på kalenderrullen for riper, groper eller rester. Utfør rutinemessig polering og rengjøring med dedikerte rullerensere.
-
Kontroller temperaturene med tre ruller nøye: Vanligvis blir den øverste rullen litt varmere enn den midterste rullen, med den nederste rullen kulest. Nøyaktige innstillinger avhenger av arktykkelse og linjehastighet.
-
Hvis du bruker et slippmiddel eller antiblokkbelegg, sørg for jevn påføring. Overpåføring kan forårsake uklarhet eller reduksjon av overflateglans.
4. Skum PS-ark: Spesifikke utfordringer
Oppgave 7: Grov eller ujevn cellestruktur
For skummede PS-ark er cellefinhet og jevnhet kritiske ytelsesindikatorer. Grove eller ujevne celler reduserer mekanisk styrke og varmeisolasjonsegenskaper betydelig.
Viktige kontrollpunkter:
-
Dispersjon av kjernedannende middel (talkum) er avgjørende. Bruk ultrafin talkum (partikkelstørrelse under 5μm) og sørg for grundig blanding under blandingsstadiet.
-
Temperaturkontroll i den sekundære ekstruderen (kjøletrinn) er den mest kritiske faktoren for skumkvalitet. Temperatursvingninger må holdes innenfor ±1°C.
-
Kontroller blåsemiddelinjeksjonsstabiliteten; trykksvingninger i injeksjonssystemet påvirker cellestørrelsesfordelingen direkte.
Oppgave 8: Overdreven krymping i skumplater
Overdreven krymping fører til dimensjonsavvik, spesielt merkbart under nedstrøms termoformingsoperasjoner.
Løsninger:
-
Juster avhalingshastighet og utblåsningsforhold (BUR). Riktige trekkforhold fremmer celleorientering, noe som reduserer etterkrymping.
-
Øk dosen av kjernedannende middel litt - finere cellestrukturer bidrar til bedre dimensjonsstabilitet.
-
Hold viklingsspenningen moderat. Overdreven spenning kan indusere krymping mens arket er under belastning på rullen.
5. Daglig vedlikehold og produksjonsoptimalisering
Sjekkliste for rutinemessig vedlikehold:
-
Bytt ut skjermpakker basert på mottrykksøkning, ikke bare når trykket blir kritisk høyt. Etabler en fast erstatningsplan for konsistens.
-
Trekk i skruen med jevne mellomrom og inspiser tønnen for slitasje. Slitte skruer reduserer mykningskapasiteten og utskriftskvaliteten betydelig.
-
Kalanderrullelagre og drivkjeder er ofte oversett slitasjepunkter. Smør regelmessig og kontroller rulleparallelliteten.
Tips om energieffektivitet:
-
Lavere innstillingspunkter for tønnetemperatur der plastiseringskvaliteten tillater det. Hver 5°C reduksjon kan spare ca. 3–5 % i energiforbruk.
-
Isoler ekstruderfat for å minimere varmetap til miljøet.
-
Slip kanttrimmer online der det er mulig for å unngå gjenoppvarming av avkjølt skrap.
Stabil drift av enPS ark ekstruderingslinjeavhenger av nøyaktig overvåking av utstyrets tilstand og kontinuerlig prosessoptimalisering. I praksis stammer de fleste kvalitetsproblemer ikke fra utstyrsfeil, men fra driftsdetaljer og miljøendringer. Produksjonsteam oppfordres til å opprettholde detaljerte prosessparameterlogger, som korrelerer hver justering med resulterende produktkvalitet. Over tid blir dette den mest verdifulle, anleggsspesifikke referansehåndboken – langt mer nyttig enn noen generisk bruksanvisning.